
Copyright © 2022 Adewo Automation Equipment Co., Ltd. Alle Rechte vorbehalten.
Links Sitemap RSS XML Datenschutzrichtlinie

Papiertüten gibt es überall – in Lebensmittelgeschäften, Einzelhandelsgeschäften und Imbissbuden. Doch hinter jeder sauberen, gut gefalteten Papiertüte verbirgt sich ein Werkzeug, das die meisten Menschen nie zu Gesicht bekommen: der Würfel. Eine Papiertütenstanze ist eine Sperrholzplatte mit scharfen Stahllinien (Schneidelinie) und Rilllinien, die in lasergeschnittene Schlitze eingelassen sind. Wenn es auf Papier gepresst wird, schneidet es die Beutelform und erzeugt die Faltlinien in einem einzigen Strich.
Wenn Sie in der Verpackungsbranche tätig sind, kann das Wissen, wie diese Matrizen hergestellt werden – und wie man sie schneller und präziser herstellt – einen echten Unterschied in Ihrer Produktion machen. Dieser Leitfaden führt Sie Schritt für Schritt durch den gesamten Stanzformenherstellungsprozess.
Bevor wir uns an die Arbeit machen, sollten wir uns darüber im Klaren sein, was Sie eigentlich bauen.
Bei einer Papiertüten-Stanze handelt es sich um eine Stahlstanze. Es besteht aus drei Hauptteilen:
- Stanzplatte: Eine dicke Sperrholzplatte, normalerweise 12–18 mm, aus Birken- oder Ahornfurnier. Es muss stark, flach und stabil sein – denn jede Verformung würde den gesamten Stempel abwerfen.
- Schneideregeln: Dünne Stahlklingen, normalerweise 2pt oder 3pt dick, die durch Papier schneiden.
- Rilllinien: Kürzere, stumpfe Linien, die Faltlinien in das Papier drücken, ohne es zu schneiden.
Ein Designer erstellt in einer CAD-Software (AutoCAD, Illustrator oder Cimex) ein Stanzlayout und verwendet dabei verschiedene Farben oder Ebenen, um Schnittlinien von Rilllinien zu trennen. Die Datei wird als DXF oder DWG exportiert – die Standardformate für Stanzformsoftware. Dann geht der Prozess in die Werkstatt.
Bevor Sie beginnen, stellen Sie sicher, dass Sie Folgendes haben:
- Stanzbrett: 12–18 mm starkes Sperrholz in Laserqualität (Birke oder Ahorn)
- Schneidlinien: 2pt (0,71 mm) oder 3pt (1,07 mm) Stahllinien
- Rilllinien: Normalerweise 2pt oder 3pt, kürzer als Schneidlinien
- Gummiauswurfmaterial: Gummistreifen, die um die Maßstäbe gelegt werden, um das Papier nach dem Schneiden abzudrücken
- CAD-Designdatei: DXF- oder DWG-Format
- Laserschneidemaschine (oder Zugang zu einer solchen)
- Regelbiegegeräte (manuell oder automatisch)
-Rillschneidemaschine
Alles beginnt mit dem Design. Sie benötigen eine CAD-Zeichnung, die genau zeigt, wo die Tasche geschnitten und gefaltet wird. Betrachten Sie es als eine Straßenkarte für den Würfel.
- Bestätigen Sie den Taschenstil, die Größe, die Papierstärke und die Faltstruktur.
- Erstellen oder empfangen Sie eine CAD-Datei im DXF- oder DWG-Format.
- Markieren Sie drei Arten von Linien deutlich: Schnittlinien (durchgezogen), Rilllinien (gepunktet oder gestrichelt) und bei Bedarf Perforationslinien.
- Überprüfen Sie Ihre Maße noch einmal. Ein kleiner Fehler im Design wird zu einem großen Fehler im Werkzeug.
Sobald das Design fertig ist, importieren Sie die DXF-Datei in die Laserschneidsoftware.
- Legen Sie den Maßstab und den Ursprungspunkt fest.
- Ordnen Sie die Ebenen zu, damit die Software weiß, welche Linien Schnittlinien und welche Knicklinien sind.
- Geben Sie die Dicke der Stanzplatte und den Materialtyp ein.
- Stellen Sie die Laserleistung, Schnittgeschwindigkeit und Schnittfugenkompensation ein.
Die „Schnittfuge“ ist die Breite des Schlitzes, den der Laser in die Platine brennt. Das ist entscheidend. Wenn der Schlitz zu breit ist, wird das Lineal locker und kann während des Druckdurchlaufs herausgezogen werden. Ist der Schlitz zu schmal, kann sich die Platine verziehen oder sogar splittern. Standardschlitzbreiten sind 2pt (ca. 0,71 mm) oder 3pt (ca. 1,07 mm).
Legen Sie die Sperrholz-Stanzplatte auf den Maschinentisch. Richten Sie es am Nullpunkt aus und klemmen Sie es fest. Ein Brett, das sich beim Schneiden verschiebt, bedeutet, dass die Matrize beschädigt ist. Die meisten modernen Maschinen verwenden eine Sonde oder ein Autofolgesystem, um leichte Schwankungen in der Plattendicke auszugleichen und den Laser in einem konstanten Abstand zu halten.
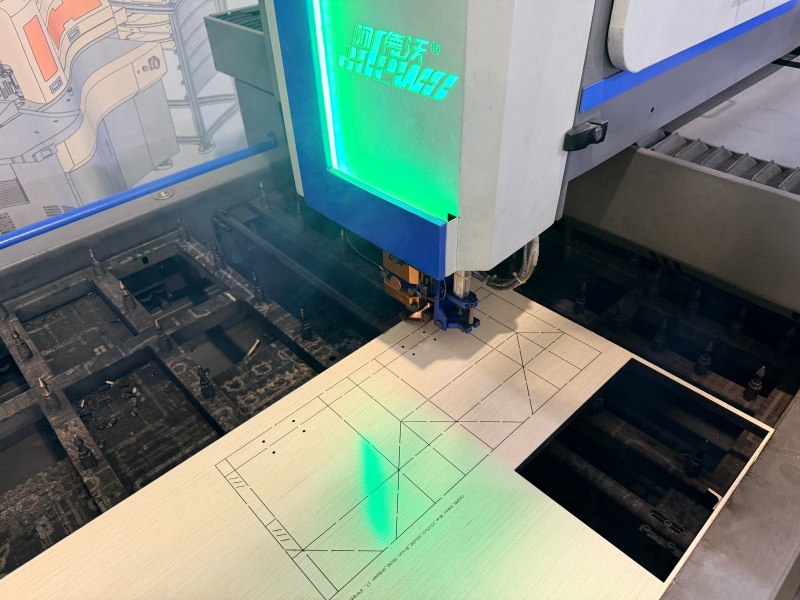
Hier beginnt der Würfel Gestalt anzunehmen. Ein CO2-Laser brennt entlang der Schnitt- und Rilllinien präzise Schlitze in das Sperrholz.
- Starten Sie das Schneidprogramm und überwachen Sie die ersten Schlitze.
- Überprüfen Sie, ob die Schlitzbreite und -tiefe Ihren Spezifikationen entsprechen.
- Achten Sie auf Brücken – kleine ungeschnittene Abschnitte, die das Stanzbrett zwischen eng beieinander liegenden Linien zusammenhalten.
- Entfernen Sie nach dem Schneiden Abfallmaterial und überprüfen Sie das Brett.
Der Laser schneidet nicht vollständig durch. Es brennt Schlitze tief genug ein, um die Regeln sicher zu halten, während die Unterseite des Bretts intakt bleibt.
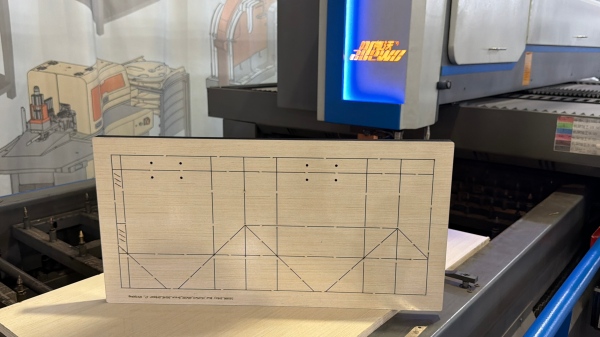
Jetzt müssen Sie die Stahlmaßstäbe so formen, dass sie zum Design der Matrize passen. Schneidregeln sind scharfe Klingen; Die Rilllinien sind stumpf und etwas kürzer.
- Wählen Sie die richtige Linealstärke und -höhe für Ihr Stanzbrett.
- Biegen Sie die Regeln so, dass sie den Kurven und Ecken im CAD-Design entsprechen.
- Schneiden Sie jede Regel auf die erforderliche Länge.
- Bei komplexen Formen müssen Sie die Linien möglicherweise an Spannungspunkten überbrücken (einkerben), um Risse zu vermeiden.
In Handwerksbetrieben erfolgt dies mit einem Zollstockbieger und einem Zollstockschneider. In fortschrittlicheren Werkstätten übernimmt eine automatische Biegemaschine den gesamten Prozess anhand einer digitalen Datei, Biege- und Schnittregeln mit weitaus weniger manuellen Fehlern.
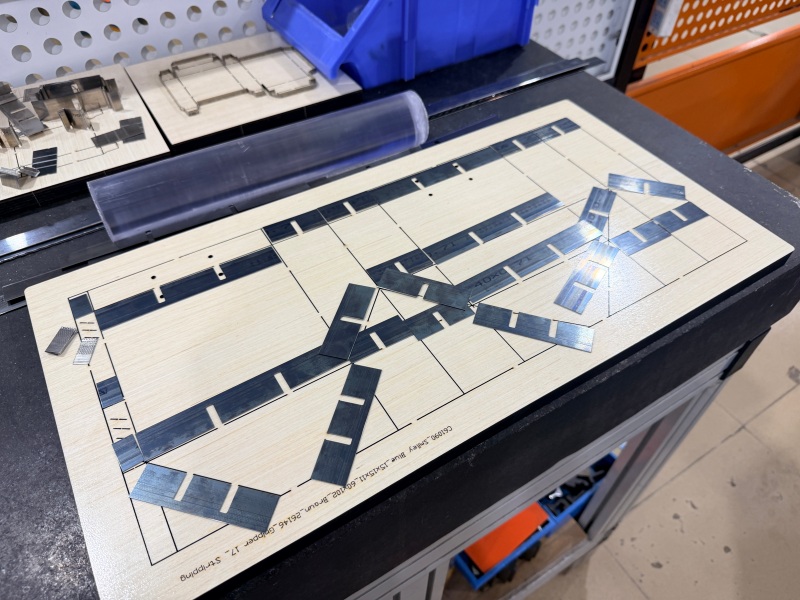
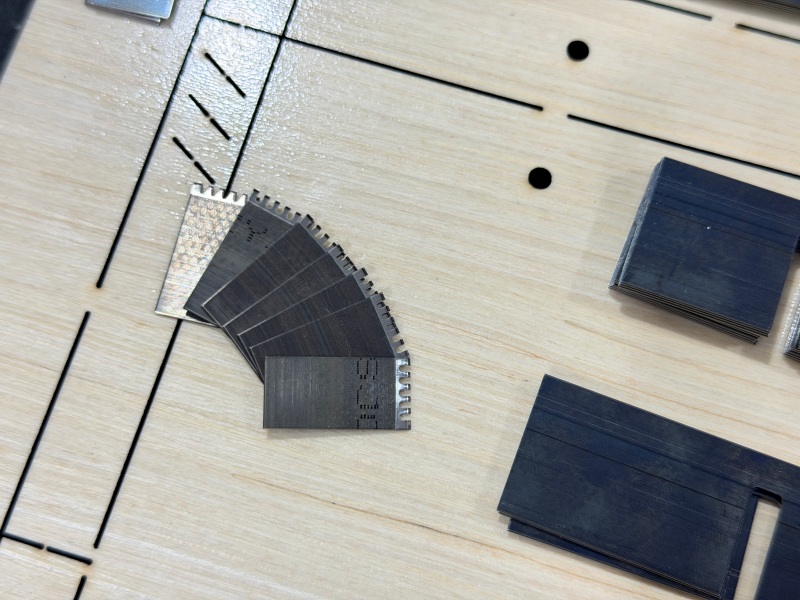
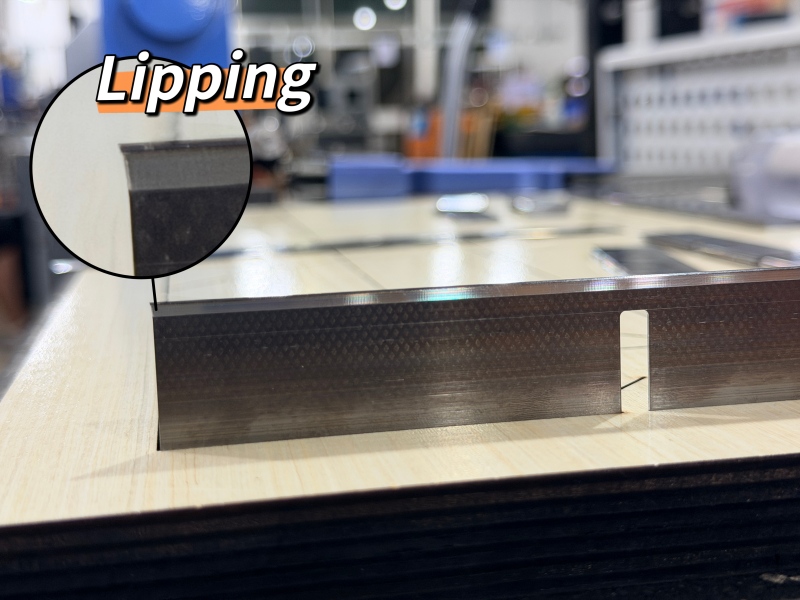
Nachdem das Brett ausgeschnitten und die Regeln geformt sind, ist es Zeit, die Stanze zusammenzubauen.
- Führen Sie die Schnittlinien entlang der Schnittlinien in die Schlitze ein.
- Fügen Sie Rilllinien entlang der Rilllinien ein.
- Überprüfen Sie, ob jedes Lineal auf der richtigen Höhe sitzt und fest in seinem Schlitz sitzt.
- Stellen Sie sicher, dass alle Regeln eben sind. Ein Maßstab, der zu hoch sitzt, schneidet zu tief; Wer zu niedrig sitzt, wird das Papier völlig verfehlen.
Dieser Schritt wird oft als „Regeleinfügung“ oder „Matrizenmontage“ bezeichnet. Es ist zwar Detailarbeit, aber die richtige Ausführung macht den Unterschied zwischen einem sauberen und einem unordentlichen Schnitt aus.
Nachdem die Regeln festgelegt sind, benötigen Sie Gummi. Gummistreifen werden um die Maßstäbe herum angebracht, etwas höher als die Schneidkante. Ihre Aufgabe ist einfach: Wenn die Matrize nach unten drückt und das Papier schneidet, drückt der Gummi das Papier von der Matrize zurück, sodass es nicht festklebt.
- Gummistreifen gleichmäßig um alle Regeln legen.
- Stellen Sie sicher, dass das Gummi höher als die Linealkante sitzt.
- Stellen Sie sicher, dass das Gummi keine Schnitt- oder Faltenbereiche blockiert.
- Testen Sie den Auswurf, indem Sie ein Stück Papier gegen die Matrize drücken und diese wegheben.
Bevor die Matrize in Produktion geht, müssen Sie sie testen.
- Führen Sie einen Testschnitt am tatsächlichen Papiertütenmaterial durch.
- Schnittqualität prüfen: Sind die Schnitte sauber? Ist das Papier vollständig durchgeschnitten?
- Prüfen Sie die Rillqualität: Lässt sich das Papier entlang der Rilllinien sauber falten? Jegliche Risse oder Risse bedeuten, dass die Rillregeln angepasst werden müssen.
- Überprüfen Sie den Auswurf: Lässt sich das Papier reibungslos von der Matrize lösen?
- Passen Sie alle Regeln oder Gummis nach Bedarf an.
- Wenn alles in Ordnung ist, reinigen Sie die Matrize, beschriften Sie sie mit Beuteltyp und -größe und lagern Sie sie ordnungsgemäß.
Bei der Herstellung von Papiertütenstanzen sind die wichtigsten Ausrüstungsschritte das Schneiden des Stanzbretts, das Biegen der Stahllinien und das Vorbereiten von Rilllinien. Adewo bietet drei Maschinen an, die diese Stufen abdecken. Jedes kann einzeln oder als Teil einer kleinen Produktionslinie verwendet werden.
1. ADW-LC600 Laserschneidmaschine mit festem Kopf
Nachdem das Stanzdesign fertig ist, besteht der erste Produktionsschritt im Schneiden der Stanzplatte. Die ADW-LC600 ist eine Laserschneidmaschine, die für diese Aufgabe entwickelt wurde.
Es verwendet einen festen Laserkopf und einen beweglichen Tisch, wodurch der Schnitt stabil bleibt. Der importierte geschliffene Kugelumlaufspindelantrieb sorgt für Langlebigkeit und hohe Genauigkeit, während die Kreuzstruktur den Langzeitbetrieb unterstützt. Das Auto-Follow-Schneidsystem ermöglicht das Schneiden unterschiedlicher Plattenstärken in einem Durchgang, und Spiegel und Linse lassen sich leicht austauschen und reinigen. Es kann Sperrholz von 6 mm bis 22 mm sowie PVC-Platten, Acryl und Stahl unter 3 mm verarbeiten.
| Artikel | Spezifikation |
|---|---|
| Arbeitsbereich | 1200 × 1800 mm (anpassbar) |
| Laserpfad | Laserkopf fixiert, Tisch beweglich |
| Antriebstyp | Importierte geerdete Kugelumlaufspindel |
| Schneidmaterialien | 6–22 mm Sperrholz, PVC, Acryl, Stahl <3 mm |
| Dateiformat | AI, DST, PLT, BMP, DXF |
| Stromversorgung | Einphasig 220 V, 50/60 Hz, 10 A |
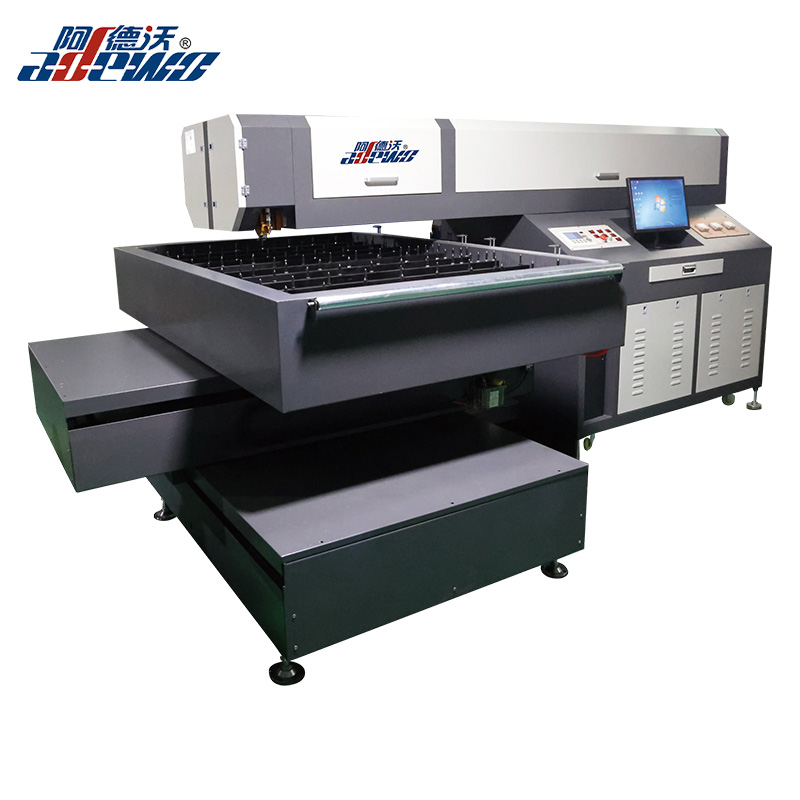
2. ABM-832A2 Automatische Biegemaschine
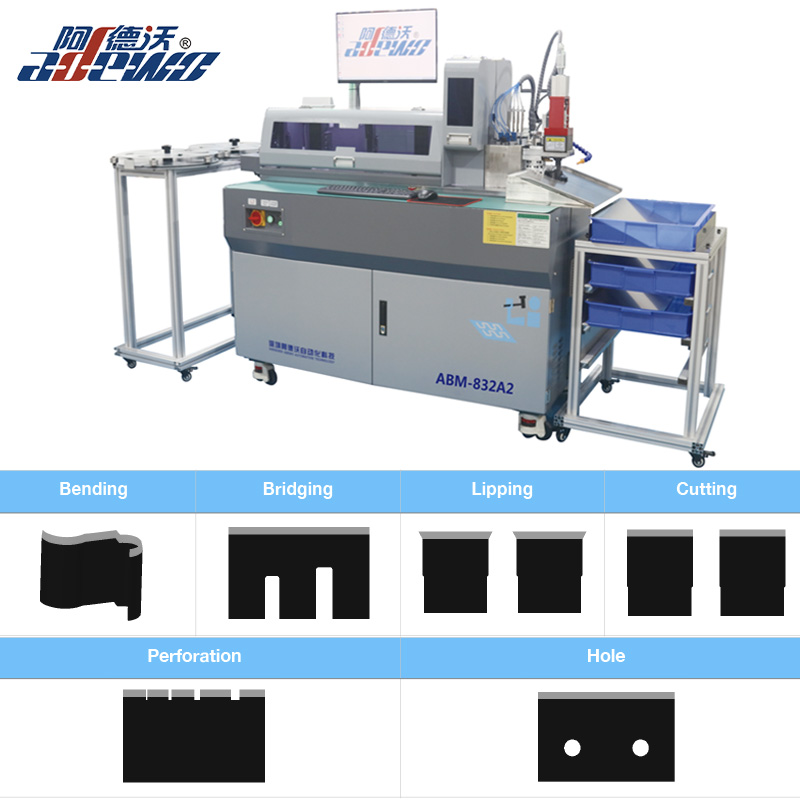
Sobald das Stanzbrett geschnitten ist, müssen die Stahlstäbe gebogen und zugeschnitten werden, damit sie der Form der Papiertüte entsprechen. Der ABM-832A2 automatisiert diesen Schritt.
Es kombiniert Biegen und Schneiden in einem Arbeitsgang und macht den Prozess dadurch sicherer und effizienter. Das Multi-Stanzwerkzeug bietet Auswahlmöglichkeiten wie Randschneiden, Formschnitt, Brücke, Loch oder Perforation, und jedes Werkzeug ist unabhängig und leicht auszutauschen. Doppelklemmen mit Schraubenführungszuführung ermöglichen einen kontinuierlichen Betrieb, und die intelligente Software ist mit mehreren Sprachoptionen einfach zu bedienen. Es unterstützt Linealstärken von 0,45 mm bis 1,05 mm und Linealhöhen von 8 mm bis 32 mm.
| Artikel | Spezifikation |
|---|---|
| Regelstärke | 0,45, 0,53, 0,71, 1,05 mm |
| Regelhöhe | 8–32 mm |
| Grundfunktionen | Biegen, Kantenschneiden, Formschnitt, Brücke, Flachschnitt |
| Optionale Funktionen | Perforation, Loch |
| Dateiformat | DXF, DWG |
3. ABM-X1E PRO Längensortierende Rillschneidemaschine
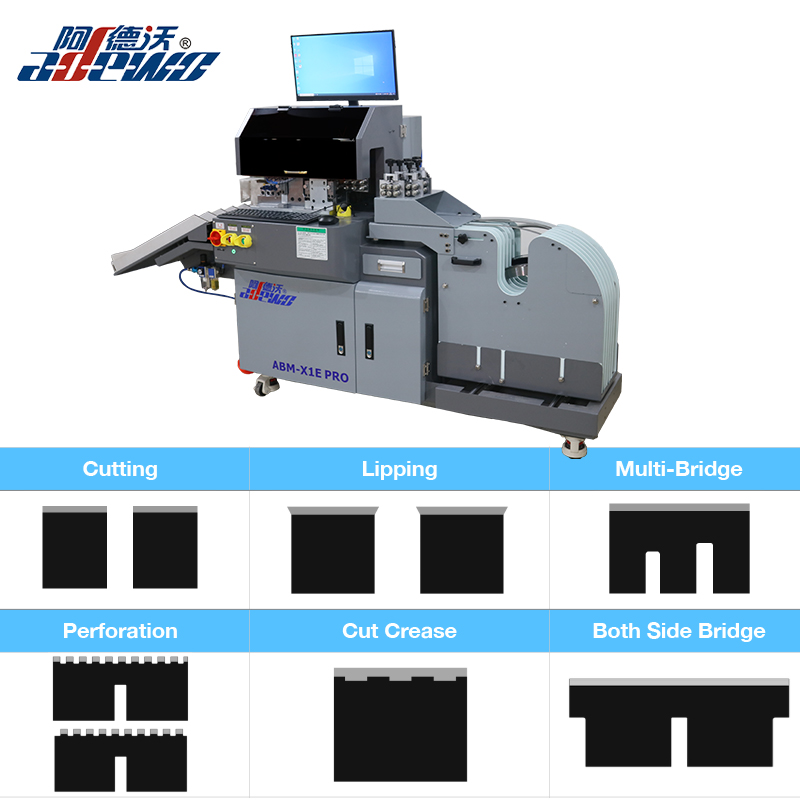
Für saubere Falten von Papiertüten sind Rillregeln wichtig. Der ABM-X1E PRO hilft bei der genauen Vorbereitung von Rillregeln und zugehörigen Funktionen.
Die Software erkennt automatisch unterschiedliche Längen, sodass Sie diese nicht manuell sortieren müssen. Die Werkzeuge sind anpassbar, einschließlich Optionen für Abisolierlineal und 4pt/8pt-Laserrillung. Jedes Werkzeug ist unabhängig und leicht austauschbar, und der Servomotor übernimmt die automatische Überbrückung und das automatische Schneiden. Die Breite der Perforation und der Schnittfalte kann über die Software eingestellt werden. Eine Kassette mit mehreren Maßstäben fasst bis zu sieben Spulen Stahlmaßstäbe und ermöglicht so einen einfachen und sicheren Wechsel. Die Maschine unterstützt auch englische und chinesische Software und hat eine geringe Stellfläche.
| Artikel | Spezifikation |
|---|---|
| Regelstärke | 0,71, 1,05, 1,42 mm |
| Drei-Werkzeug-Funktionen | Bridging, Cutting, Lipping, beidseitige Brücke |
| Vier-Werkzeug-Funktionen | Überbrücken, Schneiden, Lippen, beidseitige Brücke, Perforation |
| Optionale Funktionen | Schnittfalz, Eckenschnitt, 4pt/8pt-Rillmaß, Abisoliermaß |
| Dateiformat | DXF, DWG |
- Stanzwerkstätten, die regelmäßig Stanzformen für Papiertüten herstellen und die Durchlaufzeit verkürzen möchten.
- Verpackungsunternehmen, die eine schnellere Werkzeugproduktion benötigen, um enge Lieferpläne einzuhalten.
- Hersteller, die eine bessere Konsistenz und Wiederholbarkeit bei allen Aufträgen anstreben.
- Unternehmen planen, die Produktion von Papiertütenstanzen zu steigern, ohne die Arbeitskosten proportional zu erhöhen.
Die Herstellung einer Papiertütenstanze ist ein mehrstufiger Prozess, der in jeder Phase Präzision erfordert – vom CAD-Design und Laserschneiden bis hin zum Biegen, Einsetzen, Gummiern und Testen. Wenn einer dieser Schritte falsch ausgeführt wird, bedeutet dies, dass die Stanze nicht sauber schneidet, nicht richtig knittert oder nicht lange hält.
Die gute Nachricht ist, dass ein Großteil dieses Prozesses automatisiert werden kann. Wenn Sie Stanzformen für Papiertüten herstellen und die Geschwindigkeit, Genauigkeit oder Konsistenz verbessern möchten, sind diese Maschinen eine Erkundung wert. Sie können sich an Adewo wenden, um eine Demo, Maschinenspezifikationen oder technischen Support zu erhalten, der auf Ihre Produktionsanforderungen zugeschnitten ist.
Copyright © 2022 Adewo Automation Equipment Co., Ltd. Alle Rechte vorbehalten.
Links Sitemap RSS XML Datenschutzrichtlinie